Гидроножницы
Где и как применяются гидроножницы?
Как на объекте фактически выстраивается порядок резки гидроножницами: от демонтажа стальных конструкций до площадки металлолома.
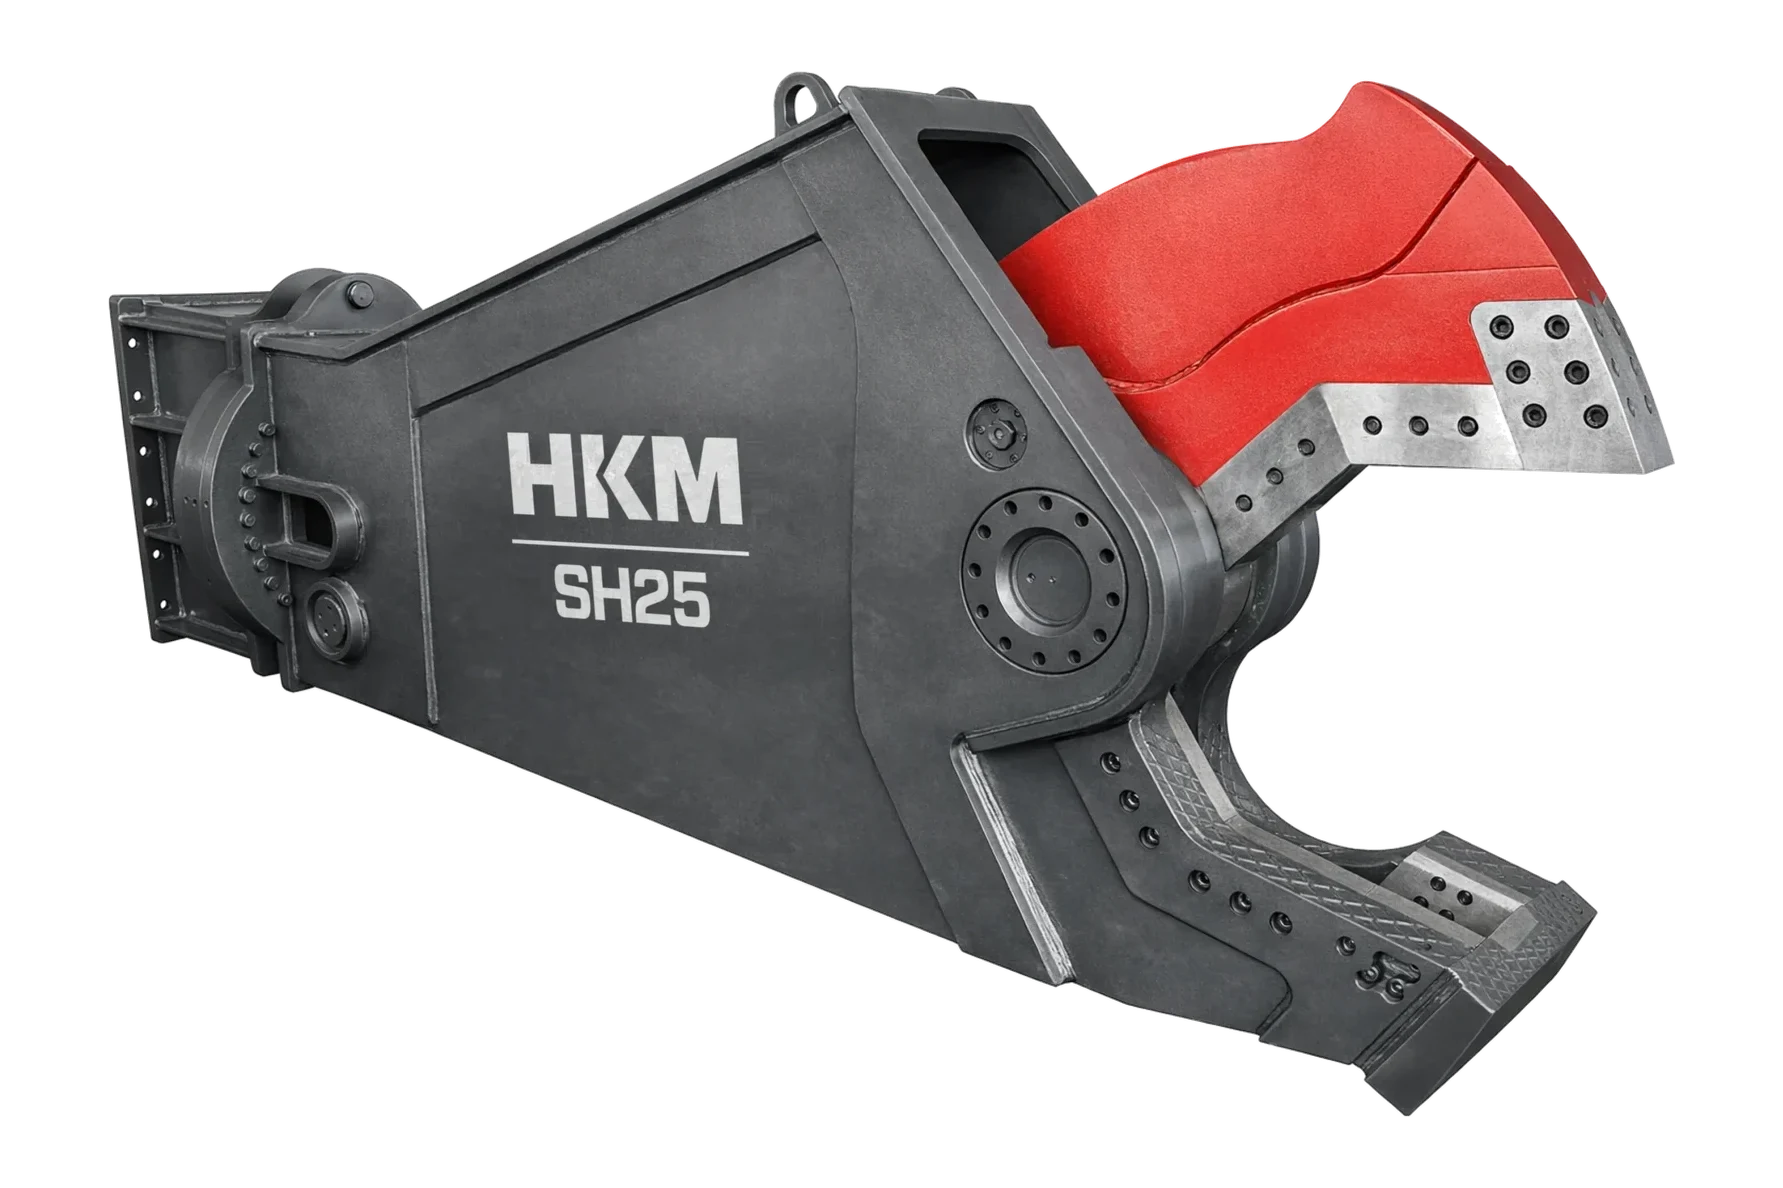
Гидроножницы представляют собой гидравлическое навесное оборудование, которое крепится к рукояти экскаватора и режет металл сдвигом между двумя ножами. Гидроцилиндр смыкает подвижную челюсть, нож на ней проходит вплотную к неподвижному ножу, и материал разделяется по линии реза. Процесс холодный: нет ни пламени, ни искр, ни дыма, а резка ведётся из кабины оператора. Основные области применения: демонтаж стальных конструкций и промышленных объектов, резка труб и резервуаров, разделка арматуры и профилей, обнажившихся при сносе железобетона, и доведение поступающего металла до размеров загрузки и перевозки на площадках металлолома.
На объекте встречаются две разные схемы работы, и ведут они себя по-разному. При сносе гидроножницы работают на конце рукояти, внутри конструкции и прямо на месте; здесь решающими становятся вылет, баланс масс и порядок резки. На площадке металлолома гидроножницы чаще всего установлены на перегружателе и работают повторяющимися циклами в одной точке; здесь на первый план выходят раскрытие челюстей, скорость цикла и расход ножей. У типов с поворотной головкой челюсть позиционируется на триста шестьдесят градусов, поэтому базовой машине не нужно перемещаться, чтобы зайти к профилю под правильным углом. В обеих схемах ножи являются сменными деталями и основным расходным элементом гидроножниц.
Ниже сначала описан порядок работы при сносе и реконструкции и на площадке переработки: подготовка работ, порядок резки оператора и то, куда направляется полученный материал. Затем мы переходим к деталям гидроножниц, к решениям, которые принимаются во время резки, и к уходу за ножами. Работы, для которых гидроножницы не подходят, мы также отдельно указали в каждом разделе.
Снос и реконструкция
Порядок резки и контроль конструкции при демонтаже стального каркаса
При демонтаже стальной конструкции подготовка начинается с понимания того, как конструкция держится. Определяют, какой элемент несущий, а какой второстепенный; планируют, в какую сторону будет ослабевать каркас по мере снятия связей и прогонов, и при необходимости устанавливают временные опоры. В закрытых объёмах, таких как трубы, резервуары и котлы, удаляют содержимое и обеспечивают вентиляцию; хотя гидроножницы не дают искр, резка объёма с остатками содержимого требует отдельной оценки рисков. При работе с длинной стрелой массу навесного оборудования сопоставляют с диаграммой вылета базовой машины, а трассу рукавов закрепляют вдоль стрелы.
Режут глубокой зоной челюсти. Усилие максимально в зоне ближе к шарниру; толстый профиль берут сюда, а тонкий материал можно резать по всей длине челюсти. Очерёдность идёт от второстепенных элементов к несущим: сначала прогоны и связи, затем балки, последними колонны. Коробчатые профили и швеллеры при резке стремятся провернуться; профиль полностью заводят в челюсть и при необходимости фиксируют, уперев в землю или в другой элемент. Резать посередине элемент, находящийся под напряжением, опаснее всего: при разделении сечения деталь может резко отпружинить, а кромку ножа может зажать. В этом случае сначала снимают напряжение в элементе, а резку начинают со свободного конца.
На выходе получается металл, разделанный до транспортабельного размера и рассортированный по видам; в таком виде он идёт прямо на линию металлолома. Работы, для которых гидроножницы не подходят, тоже ясны. Обрушение железобетонного массива относится к работе бетонолома и гидромолота; если заставлять гидроножницы резать бетон, кромка ножа быстро выходит из строя. Очистка арматуры от бетона относится к пульверизатору. На массивных сечениях больше предела, указанного в руководстве, гидроножницы не продвигаются, и метод резки меняют. В узких промежутках и при выборочной резке газовая резка по-прежнему планируется как дополнительный метод.
- Порядок демонтажа планируют, рассчитав, в какую сторону будет ослабевать каркас.
- Режут глубокой зоной челюсти; толстые сечения берут ближе к шарниру.
- Коробчатые профили и швеллеры полностью заводят в челюсть и упирают так, чтобы они не проворачивались.
- Элемент под напряжением режут не посередине, а после снятия напряжения.
- Зону, куда будут падать отрезанные части, освобождают перед каждым движением.
Не режьте посередине элемент под напряжением
Когда режут профиль, который несёт собственный вес или удерживает другой элемент, накопленная энергия высвобождается мгновенно: при разделении сечения деталь резко отпружинивает, кромку ножа зажимает, и гидроножницы остаются под нагрузкой, не закончив рез. Порядок резки всегда начинается со снятия напряжения.
Переработка (рециклинг)
Порядок повторяющейся резки и разделки на площадке металлолома
На площадке металлолома гидроножницы работают в постоянной рабочей точке, весь день повторяя одно и то же движение. Подготовка сводится к такой организации площадки, при которой это повторение будет эффективным: куча подачи, зона резки и контейнеры для готового материала располагаются в пределах одной дуги поворота машины. Поступающий материал до резки сортируют по видам; пружинящий тонкий лист, тросы и пучки проволоки, профили сплошного сечения и чугунные детали ведут себя в гидроножницах по-разному. Основание зоны резки должно быть твёрдым, а отрезанные части нужно через определённые промежутки убирать, не допуская их накопления.
Оператор захватывает длинный элемент не за конец, а так, чтобы он пришёл в глубину челюсти, и шаг за шагом укорачивает его по длине. После каждого реза оставшуюся часть заново позиционируют для следующего реза; отпустить деталь и захватить её заново быстрее, чем двигать её, таща челюстью, и это бережёт нож. У типа с поворотной головкой поворачивают не профиль, а челюсть. Такие материалы, как трос и проволоку, собирают в глубине челюсти; пучок, рассыпавшийся по длине зева, неравномерно нагружает нож и вместо реза даёт изгиб. Хрупкие детали, например из чугуна, не режутся, а раскалываются; если такого поведения не ожидать, повреждается кончик ножа.
На выходе получается металлолом, рассортированный по видам и эффективно использующий объём контейнера и грузовика. Размер разделки не произволен; его определяют и по габаритам транспорта, и по размеру, который принимает покупатель. И здесь гидроножницы не решают всех задач. Смешанная куча с бетоном и камнем не их область; материал с бетоном относится к пульверизатору и ковшу-дробилке. Если на кучах тонкого листа зазор ножей увеличился, материал не режется, а гнётся, и качество продукции падает. А выбор и перемещение материала из смешанных отходов относятся к работе грейферного захвата.
- Точки подачи, резки и выгрузки устраивают в пределах одной дуги поворота.
- Поступающий материал до резки сортируют по видам.
- Длинные элементы укорачивают по длине шаг за шагом, захватывая глубиной челюсти.
- Пучки троса и проволоки держат в глубине челюсти, не давая им рассыпаться по длине зева.
- Размер разделки определяют по габаритам транспорта и размеру, который принимает покупатель.
Повторение одного движения изнашивает нож в одной точке
При повторяющейся резке материал каждый раз приходится на одну и ту же зону ножа, и она тупится намного раньше остальных. Если смещать точку резки по длине зева, общее число резов, которое даёт один комплект ножей, заметно растёт.
Из чего состоят гидроножницы и за что отвечает каждая деталь
Рабочей поверхностью гидроножниц является нож, но качество реза определяет не только сам нож, но и всё, что его окружает. Приведённый ниже разбор показывает, куда смотреть, когда рез портится или продвижение останавливается.
- Ножи и посадочные места
- Ножи изготавливают из закалённой стали и обычно проектируют с несколькими режущими кромками; когда затупившаяся кромка выходит из работы, нож снимают и переворачивают, вводя в работу новую кромку. Посадочное место поддерживает нож против боковой силы, возникающей при резке. Зазор в посадочном месте или ослабший болт оставляет нож без опоры, и трещина чаще всего начинается именно здесь.
- Пробойник
- Пробойник на конце зева челюсти открывает первый вход в такие элементы, как лист и труба, и затягивает материал в челюсть. Резку он не выполняет; он подаёт материал в зону резки. Износ пробойника проявляется в том, что захват затрудняется и материал часто выскальзывает из зева.
- Раскрытие челюстей
- Раскрытие определяет, какое сечение можно завести в челюсть. Широкое раскрытие позволяет захватывать крупные детали, но поскольку усилие резания падает по мере удаления от шарнира, основную резку всё равно выполняют глубокой зоной. На сносе и на площадке металлолома баланс между раскрытием и скоростью цикла выстраивается по-разному; значения для каждой модели приведены в руководстве по эксплуатации.
- Гидроцилиндр
- Гидроцилиндр, который смыкает челюсть, защищён внутри корпуса. Если при резке нож заклинивает, нагрузка ложится прямо на него; поэтому при незаконченном резе нужно не тянуть, а раскрыть челюсть и заново её позиционировать. Если на штоке есть задиры или вокруг корпуса подтекает масло, работу останавливают.
- Поворотная головка
- У поворотного типа гидроножницы позиционируются вокруг собственной оси и питаются по отдельной гидролинии. Поворачивать челюсть вместо профиля значит и удерживать материал на месте, и сокращать маневрирование базовой машины. Вращающееся соединение головки передаёт масло, не закручивая рукава, и является приоритетной зоной обслуживания.
- Усиление корпуса
- Корпус передаёт реактивную силу, возникающую при резке, на рукоять базовой машины. Износостойкие пластины вокруг зева защищают корпус от трения металла. Трещина на корпусе или раскрытие сварных швов является признаком конструктивного повреждения, который нужно оценить немедленно.
Посадочное место: невидимая половина ножа
Значительная часть трещин на ножах возникает не из-за потери остроты, а из-за отсутствия опоры. Нож с зазором в посадочном месте или с ослабшим болтом при резке выдавливается из своей плоскости. При установке нового ножа чистота и ровность посадочного места так же важны, как сам нож.
Привычки оператора: точка резки, очерёдность и контроль
При работе гидроножницами производительность и ресурс ножей определяет одно и то же решение: в какую часть челюсти заведён материал. Усилие резания максимально в зоне ближе к шарниру, потому что здесь плечо силы самое короткое; в той же зоне нож лучше всего поддержан. Толстое сечение, заведённое на конец зева, пытаются резать и малым усилием, и неподдержанной зоной ножа; в результате продвижение останавливается, а на кончике ножа появляется трещина. Тонкие материалы можно резать по всей длине зева, но и там не следует постоянно держать точку резки в одном месте.
Порядок резки выстраивают исходя из того, как поведёт себя материал после реза. Внутри конструкции продвигаются от второстепенных элементов к несущим и перед каждым движением освобождают зону, куда упадёт отрезанная деталь. Длинные элементы укорачивают шаг за шагом, начиная со свободного конца. Коробчатый профиль, швеллер и труба при резке стремятся провернуться; чтобы этого не допустить, профиль полностью заводят в челюсть, по возможности упирают в землю или в другой элемент и смыкают челюсть уверенно, одним движением. Рез, прерванный посередине и начатый заново, неравномерно нагружает кромку ножа.
- Не режьте кончиком ножа; толстые сечения заводят в глубину челюсти.
- Не используйте гидроножницы для тяги, подъёма или перемещения грузов.
- Не пытайтесь оторвать деталь поворотом базовой машины, пока рез не закончен.
- Не режьте посередине элемент под напряжением.
- Не пытайтесь резать гидроножницами материал с бетоном.
- Не вращайте поворотную головку, когда челюсть находится под нагрузкой.
Если профиль проворачивается, проблема не в резке, а в захвате
Коробчатые профили и швеллеры при резке проворачиваются вокруг своей оси и уходят от ножа. Если пытаться решить это усилием, на срезе образуются заусенцы. Если профиль не заведён в челюсть полностью, его противоположная сторона ни во что не упирается или он захвачен концом зева, проворот неизбежен; исправляют это на этапе захвата.
Обслуживание: комплект ножей, регулировка зазора и смазка
- Порядок переворота ножей
- Поскольку ножи проектируют с несколькими режущими кромками, значительную часть ресурса получают за счёт переворота. Переворачивают нож только тогда, когда кромка действительно затупилась; ранний переворот впустую расходует пригодную кромку, а запоздалый вредит корпусу ножа. Встречные ножи рассматривают вместе: если перевернуть только один, нарушится совпадение двух кромок.
- Замена комплектом
- Ножи меняют не по одному, а комплектом встречных ножей. Если поставить новый нож в пару к изношенному, по линии реза возникнет переменный зазор, и новый нож тоже быстро повредится. Перед установкой ножа поверхность посадочного места очищают; оставшийся заусенец или грязь выдавливает нож из его плоскости.
- Регулировка зазора ножей
- Зазор между подвижным и неподвижным ножами является регулировкой, которая определяет качество реза, и обычно его выставляют регулировочными прокладками. Когда зазор растёт, материал не режется, а начинает гнуться между двумя кромками; на срезе прибавляется заусенцев, продвижение замедляется, а кромка ножа работает под боковой нагрузкой. Значение регулировки зависит от модели; его берут из руководства или у нас и заново проверяют при каждом перевороте ножа.
- Решение о наплавке
- Наплавка изношенной кромки ножа подходит не для каждой модели; в закалённом ноже неконтролируемый нагрев вызывает трещины. Пробойник и направляющие зоны, напротив, обычно можно восстанавливать твёрдой наплавкой. Предварительный подогрев, выбор электродов и режим охлаждения после сварки определяются инструкцией производителя; решение нельзя принимать, не сверившись с руководством или не посоветовавшись с нами.
- Смазка и проверка соединений
- Шарнир челюсти и подшипники поворотной головки воспринимают при резке высокие и переменные нагрузки. Консистентную смазку подают, когда челюсть свободна; смазка, поданная под нагрузкой, не доходит до рабочей поверхности подшипника. Болты ножей, соединения адаптера и крепёж поворотной головки регулярно проверяют; моменты затяжки зависят от модели. При смене навесного оборудования БРС перед подсоединением протирают.
Записывайте каждый переворот ножей
Если не вести учёт того, какой нож работает какой кромкой, на объекте часто выбрасывают ещё пригодную кромку или продолжают работать давно затупившейся. Простой сменный журнал делает измеримым число резов, которое даёт комплект ножей.
Часто задаваемые вопросы
Как не дать материалу выскользнуть из челюсти при резке трубы и коробчатого профиля?
Замкнутые сечения при резке стремятся провернуться вокруг своей оси. Профиль полностью заводят в челюсть, его противоположную сторону упирают в землю или в другой элемент, а челюсть смыкают уверенно. Пробойник используют, чтобы затянуть материал в зону резки. При захвате концом зева выскальзывание почти неизбежно; материал нужно приблизить к шарниру.
Что делать, если рез остановился на полпути?
Если нож застрял в материале, не тяните стрелой; такое движение не режет, а рвёт, на кромку ножа ложится боковая нагрузка, и на срезе появляются заусенцы. Раскройте челюсть, заново захватите материал ближе к шарниру и начните рез сначала. Если в одной и той же зоне рез раз за разом останавливается, проверяют зазор ножей и состояние кромки.
Правильно ли резать пучок арматуры гидроножницами?
Резать можно, но если пучок рассыпан по длине зева, нож нагружается неравномерно, и часть стержней не режется, а гнётся. Пучок собирают в глубине челюсти и по возможности режут в один слой. Толстый профиль и тонкую проволоку не режут одним движением; подача материала с сортировкой по видам бережёт и срез, и нож.
Когда ножи переворачивают, а когда меняют комплектом?
Переворачивают тогда, когда рабочая кромка действительно затупилась и резка замедлилась, причём встречные ножи рассматривают вместе. Когда все кромки исчерпаны или на корпусе ножа есть трещина, ножи меняют комплектом; если поставить новый нож в пару к изношенному, зазор станет переменным. После каждого переворота и каждой замены зазор ножей проверяют заново.
Сферы применения
Получите доступ к порталу партнёров HKM
Получите доступ к ценам, складским остаткам, запчастям и техническим материалам. Подайте заявку, чтобы воспользоваться привилегиями HKM, которые помогут укрепить ваш бизнес и производственные процессы.