Kısa cevap
Vardiya başı kontrol, ataşmanı söküp bakmak değil; makine çalışmaya başlamadan önce gözle ve elle yapılan kısa bir turdur. Amaç arıza bulmak değil, arızanın erken işaretini yakalamaktır: gres gelmiş mi, uç ne kadar kalmış, saplamada gevşeme izi var mı, hortumlarda sızıntı ya da sürtünme izi var mı, braket pimleri yerinde mi. Bu turun değeri sırasındadır. Aşağıdaki sıra, bulunan bir kusurun sonraki adımı gereksiz kılacak biçimde dizilmiştir: gresi kontrol etmeden ucu değerlendirmek, ucu görmeden sesi yorumlamak yanıltır.
Neden vardiya başında, neden hep aynı sırayla?
Ataşman arızalarının büyük bölümü bir anda olmaz; birkaç vardiya boyunca işaret verir ve kimse bakmadığı için büyür. Gres gelmeyen bir burç önce ısınır, sonra sesi değişir, en sonunda uç sıkışır. Bu zincirin ilk halkası, sabah iki dakikalık bir bakışla görülebilecek kadar açıktır.
Kontrolün vardiya başında olmasının pratik bir sebebi var: makine soğuk ve duruyor. Sıcak bir kırıcıda sızıntı buharlaşıp kaybolur, gres eriyip yayılır, yüzeydeki ince çatlak yağ filmiyle örtülür. Soğuk makinede damla damla durur ve görünür.
Sıranın sabit olması ise unutmayı engeller. Sahada kontrol atlanmaz, sırası bozulduğu için yarım kalır: operatör hortuma bakar, telefon çalar, döndüğünde saplamaya baktığını sanır. Hep aynı yönde ilerleyen bir tur (üstten alta, makineden uca doğru) bu riski ortadan kaldırır.
Sırayla kontrol
- 1
Braket ve pimleri kontrol edin
Ataşmanı makineye bağlayan pimler, kilit elemanları ve varsa hızlı bağlayıcının emniyet kilidi yerinde mi? Braket ile gövde arasında boya çatlağı ya da parlak sürtünme izi, bağlantının oynadığını gösterir.
- 2
Hortumları ve bağlantıları izleyin
Rekorlarda nemlenme, hortum örgüsünde açılma, boya üzerinde kuruyup toz tutmuş yağ izi arayın. Hortumun makineye ya da bomun köşesine sürttüğü noktalar, patlamadan önce parlar. Sızıntının kaynağını ayırt edemiyorsanız yağ kaçırma rehberindeki sıra yardımcı olur.
- 3
Gövdeyi ve saplamaları gözden geçirin
Boy saplamalarının somun çevresinde boya çatlağı ya da kırmızımsı ince toz (fretting tozu) varsa saplama gevşemeye başlamıştır. Bu iki işaret gevşemenin erken belirtileridir ve tork kontrolü gerektirir.
- 4
Ucu ve uç tutucuyu ölçün
Ucun çalışan ağzında mantarlaşma başlamış mı, sapında tek taraflı parlak iz var mı? Kama ve pim yerine tam oturmuş mu, sustası duruyor mu? Uç sapındaki tek taraflı iz burcun eşit aşınmadığını söyler.
- 5
Gres noktalarını doğrulayın
Manuel yağlamada uç basılı konumdayken gres verilir ve aşınma burcunun etrafından temiz gres çıkışı görülür. Otomatik yağlamada kartuşta gres kalmış mı ve pompa çalışıyor mu, ona bakılır.
- 6
Hidrolik hattı ve yağ seviyesini kontrol edin
Makinenin yağ seviyesi ve filtre uyarısı, ataşmanın da sağlığıdır. Kirli yağ ataşmana da girer ve hasar zinciri oradan başlar.
- 7
Boşta çalıştırıp sesi dinleyin
Ataşmanı malzemeye dayamadan kısa süre çalıştırın. Ritim düzenli mi, metalik bir tıkırtı ya da boğuk bir vuruş var mı? Sesin ne söylediğini ses rehberinde ayrıntılı anlattık.
Gres: tek kontrolde iki ayrı soru
Gres kontrolü sahada en çok yarım yapılan adımdır, çünkü iki ayrı soruyu tek soruya indirger. Birinci soru gresin verilip verilmediği, ikincisi gresin doğru yere gidip gitmediğidir. Gresörlükten gres çıkması birincisini cevaplar, ikincisini değil.
Doğru yere gittiğinin tek gözle görülür kanıtı, aşınma burcunun çevresinden temiz gresin dışarı çıkmasıdır. Dışarı çıkmıyorsa gres ya kanalda tıkanmıştır ya da uç yanlış konumdayken verildiği için burç ile sap arasındaki boşluğa ulaşamamıştır.
Kartuşlu otomatik yağlama istasyonunda soru daha basittir ama atlanması daha kolaydır: kartuşta gres kalmış mı? Dolu görünen bir kartuş, pompası çalışmıyorsa dolu kalır. Vardiya başında kartuş seviyesine bakmak, gün ortasında kuru çalışan bir kırıcıdan ucuzdur.
Ataşmana göre değişenler
Yukarıdaki sıra kırıcı için kuruldu, çünkü sahada en çok o var. Diğer ataşmanlarda adımların çoğu aynı kalır, bazıları yer değiştirir.
- Makas ve pulverizatörde bıçak ve çene ağzı kontrolü, kırıcıdaki uç kontrolünün yerini alır. Bıçak ağzındaki ezilme ve çene açıklığındaki oynama aranır.
- Kıskaçta tırnak uçları, mafsal boşluğu ve döner motorun sızdırmazlığı bakılır. Tırnak boyu eşit değilse kavrama tek taraflı yüklenir.
- Tambur kesicide uç (pik) tutucuları ve eksik uç aranır. Bir uç eksikse tambur dengesiz çalışır ve komşu uçlar hızla biter.
- Riperde tırnak ucunun aşınma sınırı ve gövdedeki kaynak çatlağı bakılır; riperde yan yük çatlağı en sık gövde ile braket birleşiminde çıkar.
- Hidrolik burguda burgu ucu, spiral kenarı ve redüktör yağı sızıntısı kontrol edilir.
Yapılmalı, yapılmamalı
Yapılmalı
- Turu hep aynı yönde ve aynı sırayla yapın; sıra değişirse adım atlanır.
- Makine soğukken bakın: sızıntı ve gres izi soğukta görünür, sıcakta kaybolur.
- Gresin burç çevresinden çıktığını gözle doğrulayın, gresörlükten çıkmasıyla yetinmeyin.
- Bulduğunuz kusuru, küçük bile olsa yazın. Aynı kusur iki vardiya üst üste yazılmışsa artık küçük değildir.
- Şüphede kalırsanız boşta çalıştırıp dinleyin; ses çoğu zaman gözden önce haber verir.
Yapılmamalı
- Ataşmanı havada asılıyken kontrol etmeyin. Yere indirin, bomun altına girmeyin.
- "Dün bakmıştım" diye atlamayın; saplama gevşemesi bir vardiyada ilerleyebilir.
- Sızıntıyı silip bir daha bakmayın. Silinen sızıntı yok olmaz, yalnızca kaynağı kaybolur.
- Eksik uç ya da gevşek kama ile "bugünlük idare eder" demeyin; uç tutucu hasarı gövdeye geçer.
- Kontrolü gres tabancasıyla birleştirip acele etmeyin; yağlama uç basılı konumda yapılır, ayrı bir iştir.
Aralık soruyorsanız kaynağı kılavuzdur
Bu yazıda bilerek "kaç saatte bir" yazmıyoruz. Gresleme aralığı, tork değeri ve aşınma limiti modele ve saha koşuluna göre değişir; uydurulmuş bir sayı, doğru bir yöntemden daha çok zarar verir. Kendi modelinizin değerleri için kılavuza bakın ya da model kodunu bize yazın.
Kontrolü kayda geçirmek
Kontrolün asıl değeri tek seferde değil, üst üste bakıldığında ortaya çıkar. "Bu hafta üçüncü kez aynı rekorda nem var" cümlesi, tek bir sabah bakışından çok daha fazlasını söyler. Bunun için kaydın bir yerde durması gerekir.
En basit hâli, makinenin yanında duran bir çizelgedir: tarih, vardiya, bakan kişi, bulunan kusur. Kâğıt işe yarar, ama iki zayıf yanı vardır: doldurulmadığında kimse fark etmez ve ataşman başka makineye takıldığında geçmişi arkasında bırakır.
Ataşman makineler arasında dolaşıyorsa ya da birden fazla sahada çalışıyorsa, kaydın ataşmana bağlı olması gerekir. Çalışma saatinin ataşman üstünden sayıldığı bir düzen, bakım aralığını da tahmine bırakmaz.
HKM'nin kullandığı çözüm
SolidTrack: kayıt ataşmanın üstünde durur
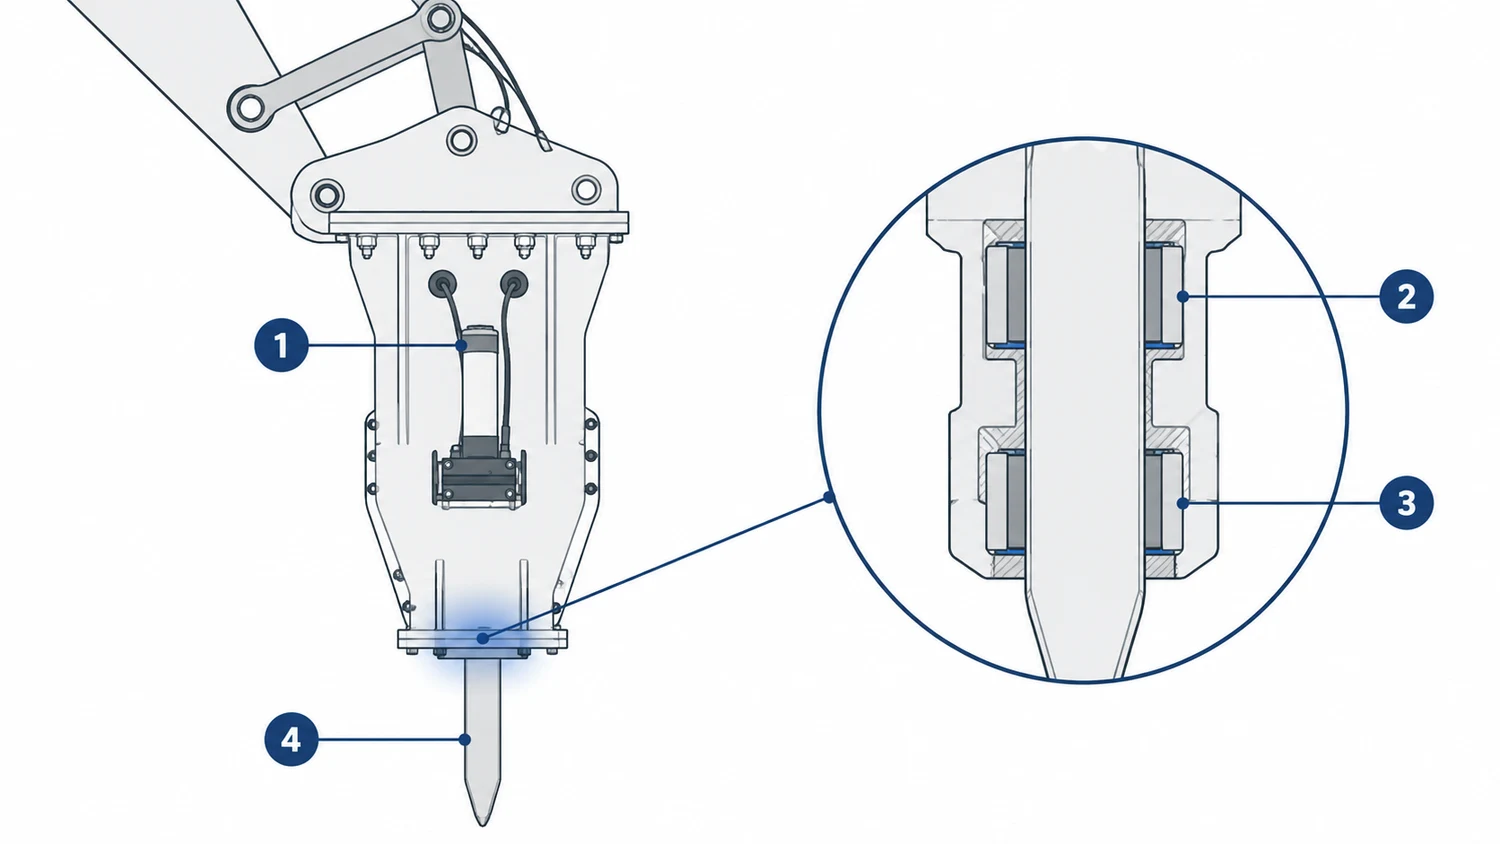
HKM kırıcılarında kullandığımız telemetri birimi kırıcının üstüne monte oluyor, kendi güç kaynağıyla çalışıyor ve çalışma saatini taşıyıcıdan bağımsız sayıyor. Ataşman makine değiştirdiğinde geçmişi de birlikte gidiyor; bakım hatırlatmaları bu saate göre kuruluyor.
SolidTrack kırıcı çözümünü görün(solidtrack.io)