Respuesta breve
La comprobación previa al turno no consiste en desmontar nada. Es una ronda corta, hecha con la vista y con la mano, antes de que la máquina empiece a trabajar. El objetivo no es encontrar una avería sino su primer aviso: si la grasa ha llegado al casquillo, cuánto puntero queda, si hay señal de un tirante que se afloja, si algún latiguillo rezuma o roza, si los bulones del soporte están asegurados. El valor de esta ronda está en su orden. La secuencia siguiente está dispuesta de modo que un defecto hallado en un paso vuelve innecesario el siguiente: juzgar el puntero antes de comprobar la grasa, o leer el sonido antes de mirar el puntero, induce a error.
¿Por qué antes del turno y por qué siempre en el mismo orden?
La mayoría de las averías de implemento no llegan de golpe. Avisan durante varios turnos y crecen porque nadie mira. Un casquillo que no recibe grasa primero se calienta, luego cambia de sonido y al final agarrota el puntero. El primer eslabón de esa cadena es lo bastante visible para detectarlo en dos minutos de mañana fría.
Hacerlo antes del turno tiene una razón práctica: la máquina está fría y parada. En un martillo caliente una fuga se evapora, la grasa se funde y se extiende, y una fisura fina queda cubierta por una película de aceite. En la máquina fría esa misma fuga se queda en gota y se ve.
Mantener el orden fijo es lo que evita los olvidos. En obra la comprobación rara vez se salta del todo; se queda a medias porque se rompió la secuencia. El operador mira un latiguillo, suena el teléfono y al volver cree que ya revisó los tirantes. Una ronda que siempre avanza igual, de la máquina hacia el puntero, elimina ese riesgo.
La ronda, paso a paso
- 1
Compruebe el soporte y los bulones
¿Están en su sitio los bulones de montaje, los retenes y, si hay enganche rápido, su bloqueo de seguridad? Pintura agrietada o una marca brillante de roce entre soporte y cuerpo indican que la unión se mueve.
- 2
Siga los latiguillos y los racores
Busque racores húmedos, trenzado abierto y aceite seco que haya recogido polvo sobre la pintura. Donde un latiguillo roza la máquina o el canto del brazo se pule antes de reventar. Si no distingue el origen de una fuga, el orden de la guía de pérdida de aceite ayuda.
- 3
Revise el cuerpo y los tirantes
Pintura agrietada alrededor de una tuerca, o un polvo fino rojizo (polvo de fretting), indican que un tirante ha empezado a aflojarse. Esas dos marcas son los primeros signos del aflojamiento y piden una comprobación de par.
- 4
Mire el puntero y su retención
¿Ha empezado a deformarse en seta el extremo de trabajo? ¿Hay una marca pulida en un solo lado del vástago? ¿Está el pasador de retención bien asentado y con su seguro? Una marca de un solo lado dice que el casquillo no se desgasta parejo.
- 5
Verifique los puntos de engrase
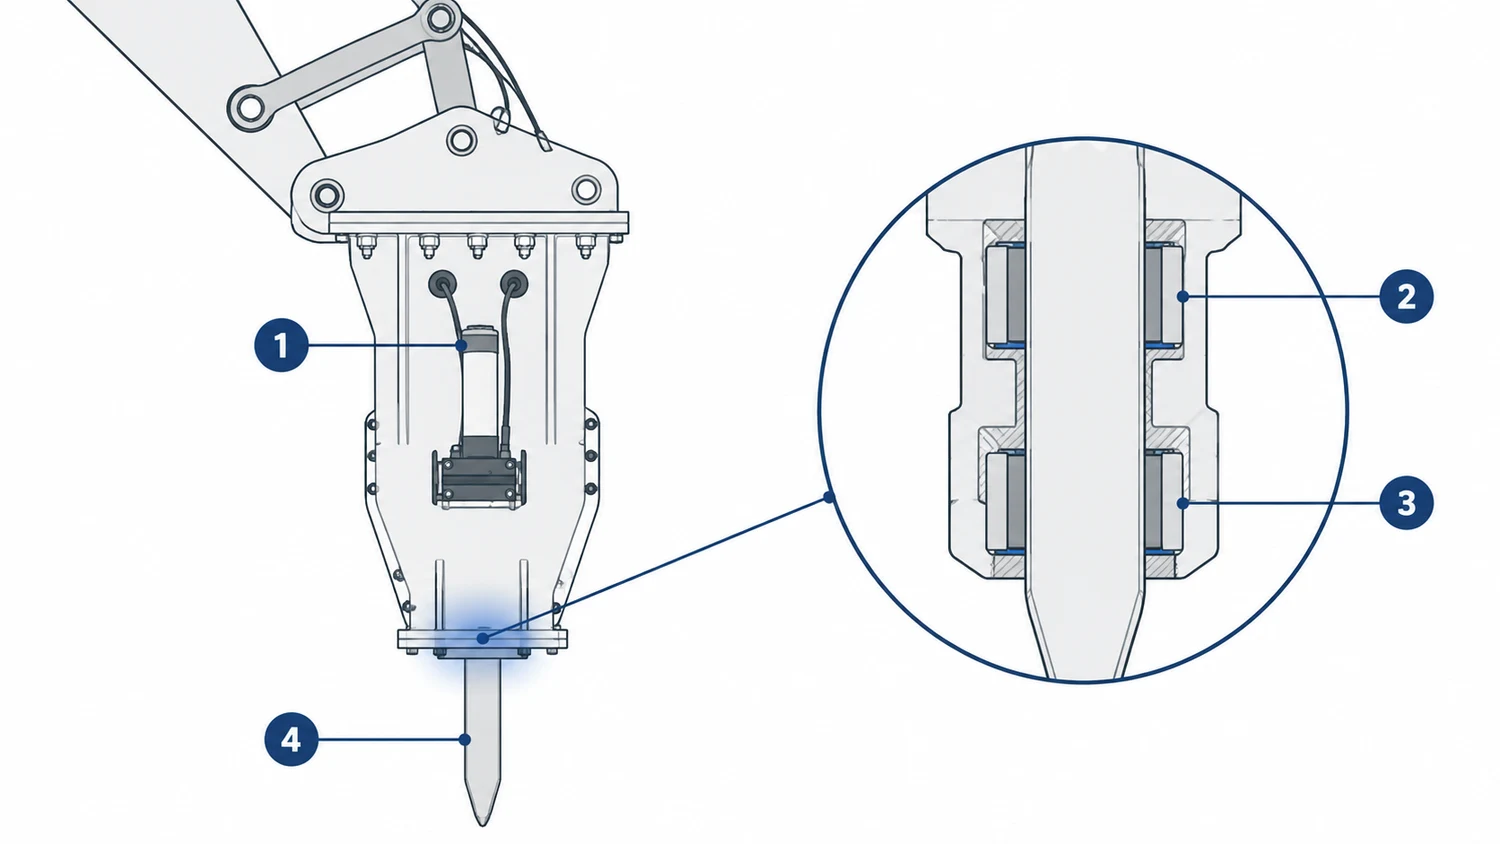
En engrase manual la grasa entra con el puntero presionado hacia arriba y debe asomar grasa limpia alrededor del casquillo de desgaste. En un sistema automático las preguntas son si queda grasa en el cartucho y si la bomba funciona.
- 6
Compruebe el circuito hidráulico y el nivel de aceite
El nivel de aceite de la máquina y el aviso de filtro son también la salud del implemento. El aceite sucio llega igualmente al implemento y la cadena de daño empieza ahí.
- 7
Arránquelo en vacío y escuche
Haga funcionar el implemento brevemente sin apoyarlo en el material. ¿Es regular el ritmo? ¿Hay un repiqueteo metálico o un golpe sordo? Lo que dice el sonido lo explicamos en la guía del sonido.
Grasa: una comprobación, dos preguntas distintas
El paso del engrase es el que más se queda a medias, porque reduce dos preguntas a una. La primera es si entró grasa. La segunda es si llegó al sitio correcto. Que salga grasa del engrasador responde a la primera y no dice nada de la segunda.
La única prueba visible de que llegó al sitio correcto es que asome grasa limpia alrededor del casquillo de desgaste. Si no asoma, o el conducto está obstruido o la grasa se dio con el puntero en mala posición y nunca alcanzó la holgura entre casquillo y vástago.
Con una estación de engrase automático de cartucho la pregunta es más simple pero más fácil de saltarse: ¿queda grasa en el cartucho? Un cartucho que parece lleno sigue lleno si su bomba no funciona. Mirar el nivel antes del turno cuesta menos que un martillo trabajando en seco a mediodía.
Qué cambia según el implemento
La secuencia anterior está construida sobre el martillo, porque es lo que más hay en obra. En otros implementos la mayoría de los pasos se mantiene y algunos cambian de lugar.
- En cizallas y pulverizadores, la inspección de cuchillas y mordazas ocupa el lugar del puntero. Se busca aplastamiento en el filo y holgura en la apertura de la mordaza.
- En pinzas se miran las puntas de los dientes, la holgura del articulado y la estanqueidad del motor de giro. Dientes de distinta longitud cargan el agarre por un lado.
- En una fresadora de tambor se revisan los portapicas y se buscan picas ausentes. Una pica que falta desequilibra el tambor y acaba pronto con las vecinas.
- En un ripper se mira el límite de desgaste del diente y las fisuras de soldadura; las grietas por carga lateral salen sobre todo donde el cuerpo se une al soporte.
- En una barrena hidráulica se comprueban la broca, el filo de la hélice y si el reductor rezuma aceite.
Qué hacer y qué evitar
Qué hacer
- Haga la ronda siempre en el mismo sentido y el mismo orden; si cambia el orden, se salta un paso.
- Mire con la máquina fría. Las fugas y los rastros de grasa se ven en frío y desaparecen en caliente.
- Confirme con la vista que la grasa asoma alrededor del casquillo; que salga por el engrasador no basta.
- Anote lo que encuentre, por pequeño que sea. El mismo defecto anotado dos turnos seguidos ya no es pequeño.
- Ante la duda, arránquelo en vacío y escuche. El sonido suele avisar antes que la vista.
Qué evitar
- No inspeccione un implemento colgado en el aire. Apóyelo en el suelo y nunca se meta bajo el brazo.
- No lo salte porque miró ayer; un tirante puede aflojarse dentro de un mismo turno.
- No limpie una fuga y siga. Una fuga limpiada no ha desaparecido, solo ha perdido su origen.
- No dé por bueno "por hoy" con una pica ausente o una retención floja; el daño de la retención pasa al cuerpo.
- No junte la ronda con el engrase para ganar tiempo. El engrase se hace con el puntero presionado y es otro trabajo.
Si busca el intervalo, la fuente es el manual
Aquí no damos una cifra de horas a propósito. Los intervalos de engrase, los pares de apriete y los límites de desgaste cambian con el modelo y con la obra; un número inventado hace más daño que un método correcto. Consulte el manual de su modelo o envíenos el código.
Dejar constancia de la comprobación
El valor real de la ronda aparece con el tiempo, no en una mañana concreta. "Es la tercera vez esta semana que el mismo racor está húmedo" dice mucho más que una sola mirada. Para eso el registro tiene que vivir en algún sitio.
La forma más simple es una hoja junto a la máquina: fecha, turno, quién miró, qué encontró. El papel funciona, pero tiene dos debilidades. Nadie se da cuenta cuando se deja de rellenar, y cuando el implemento pasa a otra máquina su historial se queda atrás.
Si un implemento viaja entre máquinas o entre obras, el registro tiene que pertenecer al implemento. Contar las horas de trabajo sobre el propio implemento también saca el intervalo de mantenimiento del terreno de la suposición.
La solución que usa HKM
SolidTrack: el registro viaja con el implemento
La unidad de telemetría que montamos en los martillos HKM va sobre el martillo, funciona con su propia alimentación y cuenta las horas con independencia del portador. Cuando el implemento cambia de máquina su historial va con él, y los avisos de servicio se construyen sobre esas horas.
Vea la solución SolidTrack para martillos(solidtrack.io)