Réponse courte
Le contrôle avant la prise de poste ne consiste pas à démonter l'équipement. C'est un tour rapide, fait à l'œil et à la main, avant que la machine ne commence à travailler. Le but n'est pas de trouver une panne, mais d'en saisir le premier signe : les axes du support sont-ils en place, un flexible suinte-t-il ou frotte-t-il quelque part, un tirant montre-t-il une trace de desserrage, la graisse est-elle arrivée, combien reste-t-il d'outil. La valeur de ce tour tient à son ordre. La séquence ci-dessous est construite pour qu'un défaut trouvé à une étape rende la suivante inutile : juger l'outil sans avoir vérifié la graisse, ou interpréter le son sans avoir regardé l'outil, induit en erreur.
Pourquoi avant la prise de poste, et pourquoi toujours dans le même ordre ?
La plupart des pannes d'équipement ne surviennent pas d'un coup : elles s'annoncent pendant plusieurs postes et s'aggravent parce que personne ne regarde. Une bague qui ne reçoit pas de graisse chauffe d'abord, puis son bruit change, et pour finir l'outil se grippe. Le premier maillon de cette chaîne est assez visible pour être repéré en deux minutes, le matin.
Faire ce contrôle avant la prise de poste a une raison pratique : la machine est froide et à l'arrêt. Sur un brise-roche chaud, un suintement s'évapore, la graisse fond et s'étale, une fine fissure en surface se cache sous un film d'huile. Sur une machine froide, la fuite reste en gouttes et se voit.
Garder un ordre fixe évite les oublis. Sur le chantier, le contrôle n'est pas sauté, il reste à moitié fait parce que l'ordre a été rompu : l'opérateur regarde un flexible, son téléphone sonne, et à son retour il croit avoir déjà vérifié les tirants. Un tour qui avance toujours dans le même sens (de haut en bas, de la machine vers l'outil) supprime ce risque.
Le contrôle, dans l'ordre
- 1
Contrôlez le support et les axes
Les axes qui relient l'équipement à la machine, leurs éléments de verrouillage et, le cas échéant, le verrou de sécurité de l'attache rapide sont-ils en place ? Une peinture craquelée ou une trace de frottement brillante entre le support et le corps indique que l'assemblage bouge.
- 2
Suivez les flexibles et les raccords
Cherchez un raccord humide, une tresse de flexible qui s'ouvre, une trace d'huile séchée qui a retenu la poussière sur la peinture. Là où un flexible frotte contre la machine ou contre l'angle de la flèche, il devient brillant avant d'éclater. Si vous n'arrivez pas à situer l'origine d'une fuite, l'ordre décrit dans le guide des fuites d'huile vous aidera.
- 3
Passez en revue le corps et les tirants
Une peinture craquelée autour de l'écrou d'un tirant, ou une fine poussière rougeâtre (rouille de contact, dite de fretting), signale un tirant qui commence à se desserrer. Ces deux marques sont les premiers signes du desserrage et demandent un contrôle du couple de serrage.
- 4
Vérifiez les points de graissage
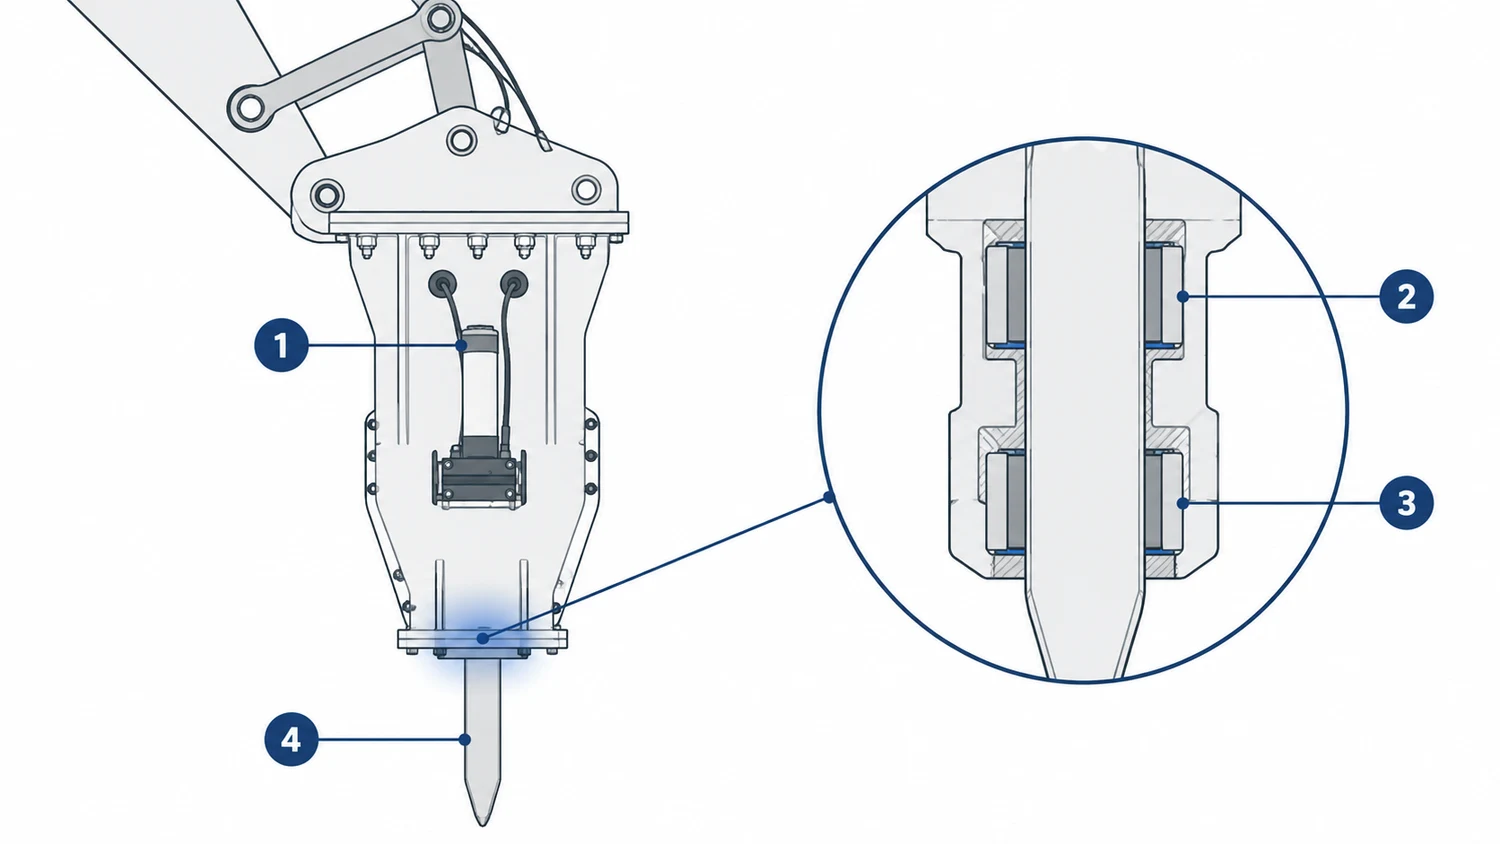
En graissage manuel, la graisse est injectée outil en appui, et l'on doit voir de la graisse propre ressortir autour de la bague inférieure. En graissage automatique, on vérifie qu'il reste de la graisse dans la cartouche et que la pompe fonctionne.
- 5
Examinez l'outil et sa retenue
L'extrémité de travail de l'outil commence-t-elle à se mater, la queue de l'outil porte-t-elle une trace brillante d'un seul côté ? La goupille d'outil est-elle bien en place, avec son arrêt ? Une trace d'un seul côté sur la queue de l'outil indique que la bague ne s'use pas de façon régulière.
- 6
Contrôlez le circuit hydraulique et le niveau d'huile
Le niveau d'huile de la machine et l'alerte de colmatage du filtre concernent aussi la santé de l'équipement. Une huile sale arrive jusqu'à l'équipement, et c'est là que commence la chaîne des dommages.
- 7
Faites les premières frappes sur le matériau et écoutez
Appuyez l'outil perpendiculairement sur le matériau, donnez la force d'avance et faites frapper quelques coups courts à bas régime. Ne faites pas fonctionner le brise-roche outil en l'air, ce n'est pas un essai mais de la frappe à vide. Le rythme est-il régulier, les flexibles sont-ils calmes, le pied des raccords reste-t-il sec ? Nous expliquons en détail ce que dit le son dans le guide du son.
La graisse : un seul contrôle, deux questions distinctes
Le contrôle de la graisse est l'étape la plus souvent faite à moitié sur le chantier, parce qu'il réduit deux questions à une seule. La première : la graisse a-t-elle été injectée ? La seconde : est-elle arrivée au bon endroit ? Voir la graisse sortir au graisseur répond à la première, pas à la seconde.
La seule preuve visible qu'elle est arrivée au bon endroit, c'est de la graisse propre qui ressort autour de la bague inférieure. Si rien ne ressort, soit le canal est bouché, soit la graisse a été injectée avec l'outil dans la mauvaise position et n'a pas atteint le jeu entre la bague et la queue de l'outil.
Avec une station de graissage automatique à cartouche, la question est plus simple, mais plus facile à oublier : reste-t-il de la graisse dans la cartouche ? Une cartouche qui paraît pleine reste pleine si sa pompe ne tourne pas. Vérifier le niveau de la cartouche avant la prise de poste coûte moins cher qu'un brise-roche qui travaille à sec en milieu de journée.
Ce qui change selon l'équipement
La séquence ci-dessus a été établie pour le brise-roche, parce que c'est l'équipement le plus répandu sur les chantiers. Sur les autres équipements, la plupart des étapes restent les mêmes et certaines changent de place.
- Sur la cisaille et le broyeur à béton, le contrôle des lames et des mâchoires remplace celui de l'outil. On cherche un écrasement du tranchant et du jeu dans l'ouverture des mâchoires.
- Sur le grappin, on contrôle l'extrémité des dents, le jeu des articulations et l'étanchéité du moteur de rotation. Si les dents n'ont pas la même longueur, la prise est chargée d'un seul côté.
- Sur la fraise à tambour, on contrôle les porte-pics et l'on cherche les pics manquants. S'il manque un pic, le tambour tourne déséquilibré et les pics voisins s'usent très vite.
- Sur la dent de déroctage, on vérifie la limite d'usure de la pointe et l'on cherche les fissures de soudure sur le corps ; les fissures dues aux efforts latéraux apparaissent le plus souvent à la jonction du corps et du support.
- Sur la tarière hydraulique, on contrôle la pointe de la tarière, le bord de la spirale et les fuites d'huile du réducteur.
À faire, à éviter
À faire
- Faites le tour toujours dans le même sens et dans le même ordre ; si l'ordre change, une étape saute.
- Regardez la machine à froid : les fuites et les traces de graisse se voient à froid et disparaissent à chaud.
- Vérifiez de vos yeux que la graisse ressort autour de la bague ; qu'elle sorte au graisseur ne suffit pas.
- Notez le défaut que vous trouvez, même petit. Un défaut noté deux postes de suite n'est plus petit.
- En cas de doute, appuyez l'outil sur le matériau, faites fonctionner brièvement et écoutez ; le son prévient souvent avant l'œil.
À éviter
- Ne contrôlez pas l'équipement suspendu en l'air. Posez-le au sol et ne passez jamais sous la flèche.
- Ne sautez pas le contrôle parce que vous avez regardé la veille ; le desserrage d'un tirant peut progresser en un seul poste.
- N'essuyez pas une fuite pour ne plus la regarder. Une fuite essuyée ne disparaît pas, seule son origine se perd.
- Ne vous dites pas « ça tiendra pour aujourd'hui » avec un pic manquant ou une goupille desserrée ; les dommages de la retenue passent au corps.
- Ne mélangez pas le contrôle et le graissage pour gagner du temps ; le graissage se fait outil en appui, c'est un travail à part.
Si vous cherchez l'intervalle, la référence est le manuel
Dans cet article, nous n'écrivons volontairement pas « toutes les tant d'heures ». L'intervalle de graissage, le couple de serrage et la limite d'usure varient selon le modèle et les conditions du chantier ; un chiffre inventé fait plus de mal qu'une bonne méthode. Pour les valeurs de votre modèle, consultez le manuel ou envoyez-nous le code du modèle.
Garder une trace du contrôle
La vraie valeur du contrôle n'apparaît pas en une seule fois, mais quand on compare plusieurs relevés. La phrase « troisième fois cette semaine que le même raccord est humide » en dit bien plus qu'un coup d'œil un matin. Pour cela, l'enregistrement doit être conservé quelque part.
La forme la plus simple est une fiche gardée près de la machine : date, poste, nom de la personne, défaut trouvé. Le papier fonctionne, mais il a deux faiblesses : personne ne remarque quand il cesse d'être rempli, et quand l'équipement passe sur une autre machine, son historique reste derrière lui.
Si l'équipement circule entre plusieurs machines ou travaille sur plusieurs chantiers, l'enregistrement doit être rattaché à l'équipement. Un système où les heures de fonctionnement sont comptées sur l'équipement lui-même ne laisse pas non plus l'intervalle d'entretien à l'estimation.
Ce qu'utilise HKM
SolidTrack : l'historique reste sur l'équipement
Le boîtier de télémétrie que nous utilisons sur les brise-roches HKM se monte sur le brise-roche, fonctionne avec sa propre source d'énergie et compte les heures de fonctionnement indépendamment de l'engin porteur. Quand l'équipement change de machine, son historique le suit ; les rappels d'entretien sont établis sur ces heures.
Découvrir la solution SolidTrack pour brise-roches(solidtrack.io)