Resposta curta
A verificação antes do turno não é desmontar o implemento. É uma ronda curta, feita com os olhos e com as mãos, antes de a máquina começar a trabalhar. O objetivo não é encontrar uma falha, e sim captar o primeiro sinal dela: os pinos do suporte estão no lugar, alguma mangueira está suando ou com marca de atrito, há sinal de afrouxamento em algum tirante, a graxa chegou, quanto resta da ponteira. O valor dessa ronda está na ordem. A sequência abaixo foi montada para que um defeito encontrado em uma etapa torne a seguinte desnecessária: avaliar a ponteira sem ter verificado a graxa, ou interpretar o som sem ter olhado a ponteira, leva a conclusões erradas.
Por que antes do turno, e por que sempre na mesma ordem?
A maioria das falhas de implemento não acontece de repente. Elas dão sinais durante vários turnos e crescem porque ninguém olha. Uma bucha que não recebe graxa primeiro esquenta, depois muda de som e, no fim, prende a ponteira. O primeiro elo dessa corrente é visível o bastante para ser notado em uma olhada de dois minutos pela manhã.
Fazer a verificação antes do turno tem uma razão prática: a máquina está fria e parada. Em um rompedor quente, o vazamento evapora e some, a graxa derrete e se espalha, e uma trinca fina na superfície fica escondida sob uma película de óleo. Na máquina fria, o mesmo vazamento fica ali, gota por gota, e aparece.
Manter a ordem fixa é o que evita esquecimentos. No canteiro, a verificação raramente é pulada por inteiro; ela fica pela metade porque a sequência foi interrompida. O operador olha uma mangueira, o telefone toca e, ao voltar, acha que já olhou os tirantes. Uma ronda que sempre segue no mesmo sentido, da máquina em direção à ponteira, elimina esse risco.
A ronda, passo a passo
- 1
Verifique o suporte e os pinos
Os pinos que prendem o implemento à máquina, os elementos de travamento e, se houver engate rápido, a trava de segurança estão no lugar? Tinta trincada ou uma marca brilhante de atrito entre o suporte e o corpo indica que a união está se movendo.
- 2
Siga as mangueiras e as conexões
Procure conexões úmidas, trama de mangueira aberta e marcas de óleo seco que acumularam poeira sobre a pintura. Onde a mangueira encosta na máquina ou na quina da lança, ela fica polida antes de estourar. Se você não conseguir identificar onde o vazamento começa, a ordem descrita no guia de vazamento de óleo ajuda.
- 3
Examine o corpo e os tirantes
Tinta trincada em volta da porca de um tirante, ou um pó fino avermelhado (pó de fretting, corrosão por atrito), indica que o tirante começou a afrouxar. Essas duas marcas são os primeiros sinais de afrouxamento e pedem uma verificação de torque.
- 4
Confirme os pontos de lubrificação
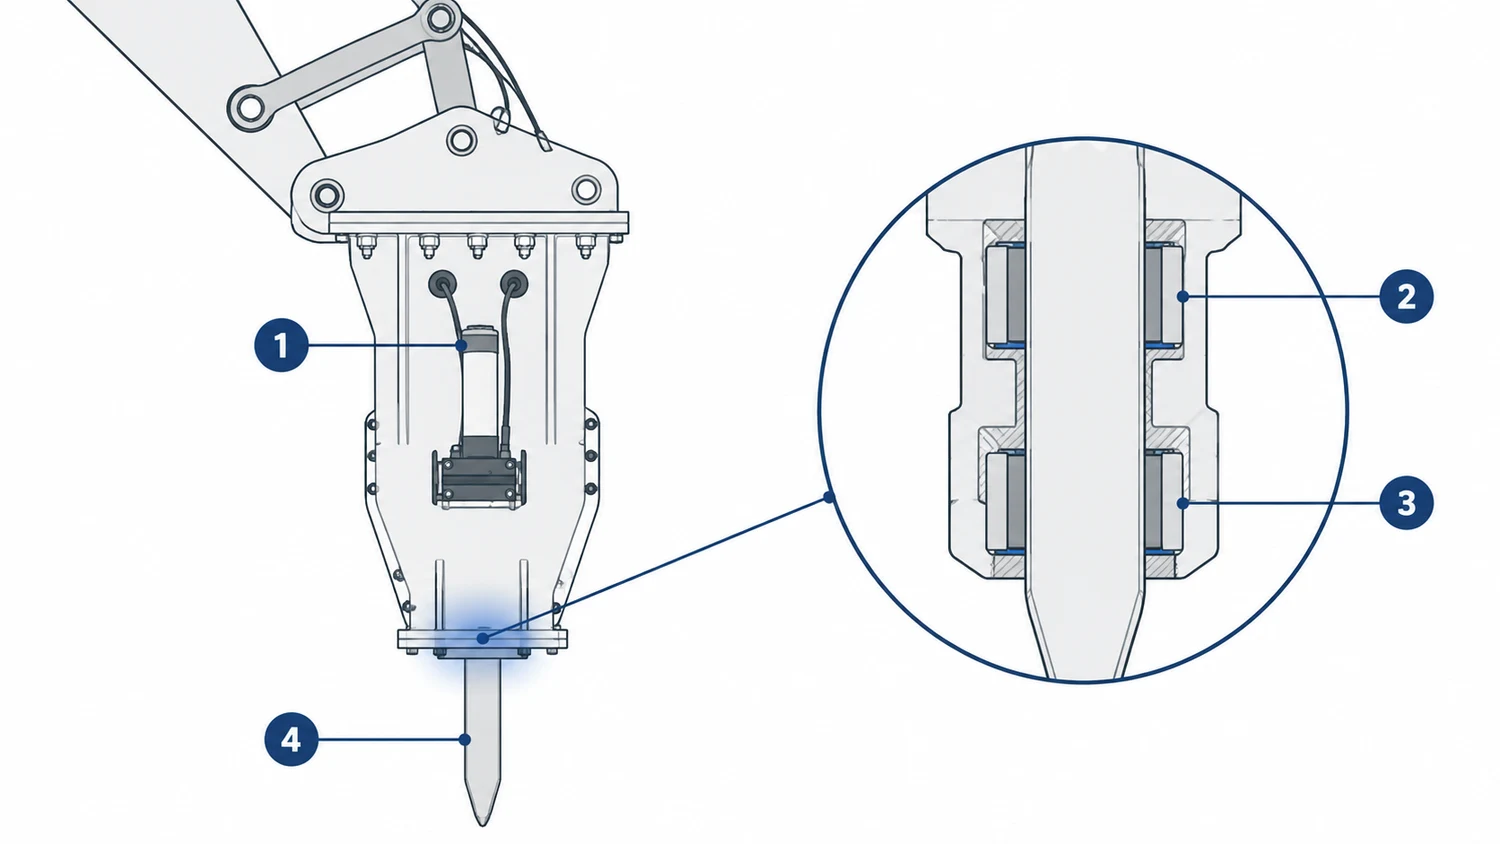
Na lubrificação manual, a graxa é aplicada com a ponteira pressionada, e deve aparecer graxa limpa saindo em volta da bucha inferior. Na lubrificação automática, verifica-se se ainda há graxa no cartucho e se a bomba está funcionando.
- 5
Examine a ponteira e o pino de retenção
A extremidade de trabalho da ponteira começou a se deformar em cogumelo, há uma marca brilhante de um lado só na haste? O pino de retenção da ponteira está bem assentado, com a trava no lugar? Uma marca de um lado só na haste da ponteira indica que a bucha não está se desgastando de forma uniforme.
- 6
Verifique o circuito hidráulico e o nível de óleo
O nível de óleo da máquina e o alerta do filtro também dizem respeito à saúde do implemento. O óleo sujo chega ao implemento, e a cadeia de danos começa ali.
- 7
Dê os primeiros golpes no material e ouça
Pressione a ponteira perpendicularmente contra o material, aplique força de avanço e deixe o rompedor dar alguns golpes curtos em baixa rotação. Confirme que o ritmo é regular, que as mangueiras estão calmas e que a base das conexões está seca. Não acione o rompedor com a ponteira no ar; isso não é um teste, é golpe em vazio. Explicamos em detalhe o que o som está dizendo no guia do som.
Graxa: uma verificação, duas perguntas diferentes
A etapa da graxa é a que mais fica pela metade no canteiro, porque reduz duas perguntas a uma só. A primeira é se a graxa foi aplicada. A segunda é se ela chegou ao lugar certo. Graxa saindo na graxeira responde à primeira e não diz nada sobre a segunda.
A única prova visível de que ela chegou ao lugar certo é a graxa limpa saindo em volta da bucha inferior. Se nada aparece, ou o canal está entupido, ou a graxa foi aplicada com a ponteira na posição errada e não chegou à folga entre a bucha e a haste.
Em uma estação de lubrificação automática com cartucho, a pergunta é mais simples, mas mais fácil de esquecer: ainda há graxa no cartucho? Um cartucho que parece cheio continua cheio se a bomba não estiver funcionando. Olhar o nível do cartucho antes do turno custa menos do que um rompedor trabalhando a seco no meio do dia.
O que muda conforme o implemento
A sequência acima foi montada em torno do rompedor, porque é o implemento mais comum no canteiro. Nos outros implementos, a maioria das etapas continua igual e algumas mudam de lugar.
- Na tesoura e no pulverizador de concreto, a inspeção das lâminas e da boca das mandíbulas toma o lugar da verificação da ponteira. Procure amassamento no fio da lâmina e folga na abertura da mandíbula.
- Na garra, verifique as pontas dos dentes, a folga das articulações e a vedação do motor de rotação. Dentes de comprimentos diferentes carregam a pegada de um lado só.
- Na fresa de tambor, verifique os porta-bits e procure bits de corte faltando. Se falta um bit, o tambor gira desbalanceado e os bits vizinhos se desgastam muito rápido.
- No escarificador, verifique o limite de desgaste da ponta do dente e procure trincas nas soldas do corpo; a trinca causada por carga lateral aparece com mais frequência na união entre o corpo e o suporte.
- No perfurador de solo hidráulico, verifique a ponta de perfuração, a borda da hélice e se há vazamento de óleo no redutor.
O que fazer e o que não fazer
O que fazer
- Faça a ronda sempre no mesmo sentido e na mesma ordem; se a ordem muda, alguma etapa é pulada.
- Olhe com a máquina fria: vazamentos e marcas de graxa aparecem no frio e somem no quente.
- Confirme com os olhos que a graxa sai em volta da bucha; graxa saindo na graxeira não basta.
- Anote o que encontrar, por menor que seja. O mesmo defeito anotado em dois turnos seguidos já não é pequeno.
- Na dúvida, pressione a ponteira contra o material, acione por um momento e ouça; o som costuma avisar antes dos olhos.
O que não fazer
- Não inspecione o implemento suspenso no ar. Apoie-o no chão e nunca fique embaixo da lança.
- Não pule a ronda porque olhou ontem; um tirante pode afrouxar em um único turno.
- Não limpe o vazamento e siga em frente. O vazamento limpo não desapareceu; você só perdeu a origem dele.
- Não aceite um bit de corte faltando ou um pino de retenção solto como bom o bastante para hoje; o dano no sistema de retenção passa para o corpo.
- Não junte a ronda com a lubrificação para ganhar tempo. A lubrificação é feita com a ponteira pressionada e é um trabalho à parte.
Se você quer o intervalo, a fonte é o manual
Aqui, de propósito, não damos um número de horas. O intervalo de lubrificação, o valor de torque e o limite de desgaste variam conforme o modelo e as condições do canteiro; um número inventado faz mais mal do que um método correto. Consulte o manual do seu modelo ou nos envie o código do modelo.
Registrar a verificação
O valor real da ronda aparece com o tempo, não em uma única manhã. "Pela terceira vez nesta semana a mesma conexão está úmida" diz muito mais do que uma olhada isolada. Para isso, o registro precisa ficar guardado em algum lugar.
A forma mais simples é uma ficha guardada junto à máquina: data, turno, quem olhou, o que encontrou. O papel funciona, mas tem dois pontos fracos. Ninguém percebe quando ele deixa de ser preenchido, e, quando o implemento passa para outra máquina, o histórico fica para trás.
Se o implemento circula entre máquinas ou trabalha em mais de um canteiro, o registro tem de pertencer ao implemento. Contar as horas de trabalho no próprio implemento também tira o intervalo de manutenção do campo da adivinhação.
A solução que a HKM usa
SolidTrack: o registro fica no implemento
A unidade de telemetria que usamos nos rompedores HKM é montada no próprio rompedor, funciona com sua própria fonte de energia e conta as horas de trabalho de forma independente da máquina portadora. Quando o implemento muda de máquina, o histórico vai junto, e os lembretes de manutenção são configurados com base nessas horas.
Conheça a solução SolidTrack para rompedores(solidtrack.io)